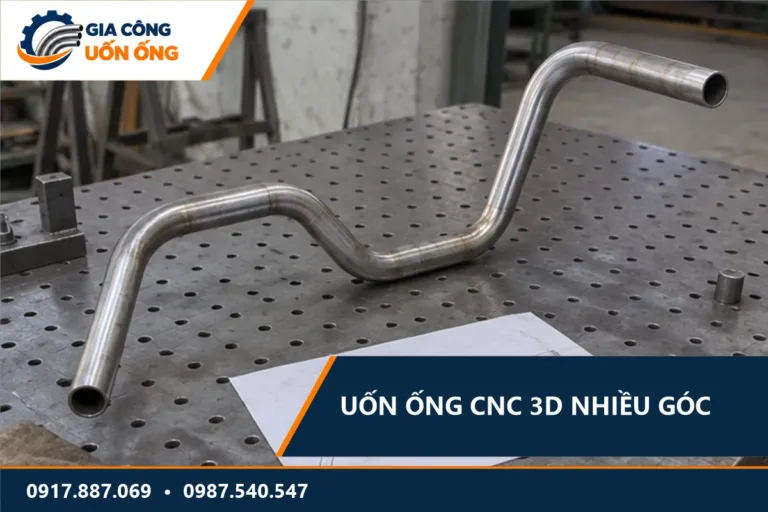
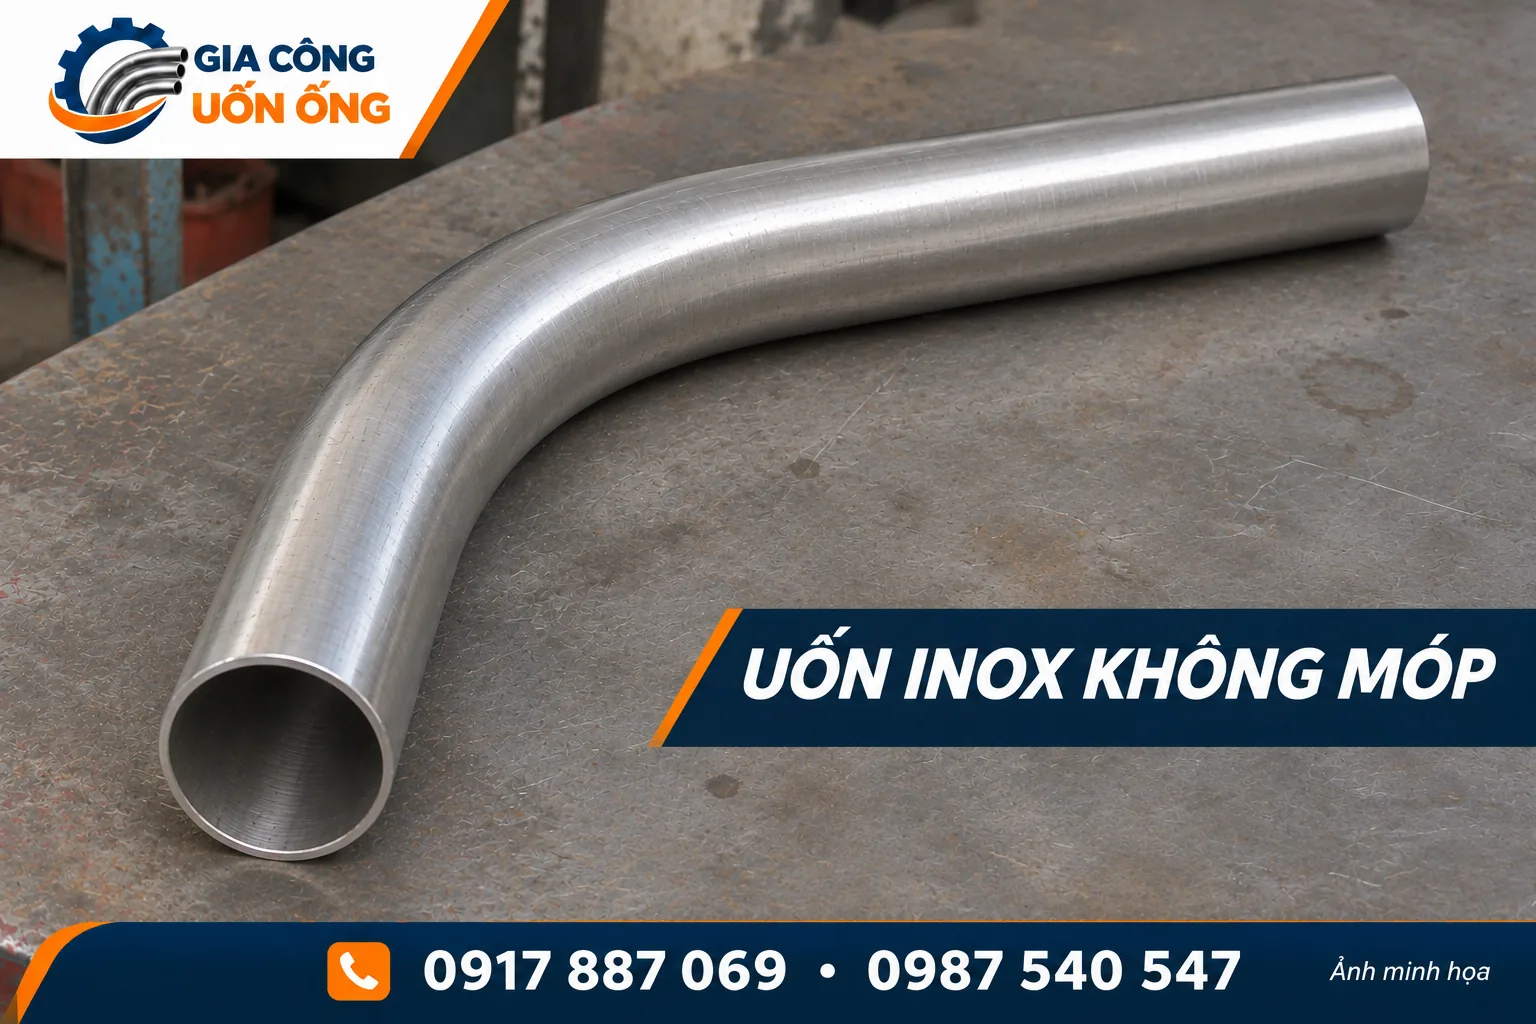
Ảnh đại diện là ảnh minh họa tạo bằng AI.
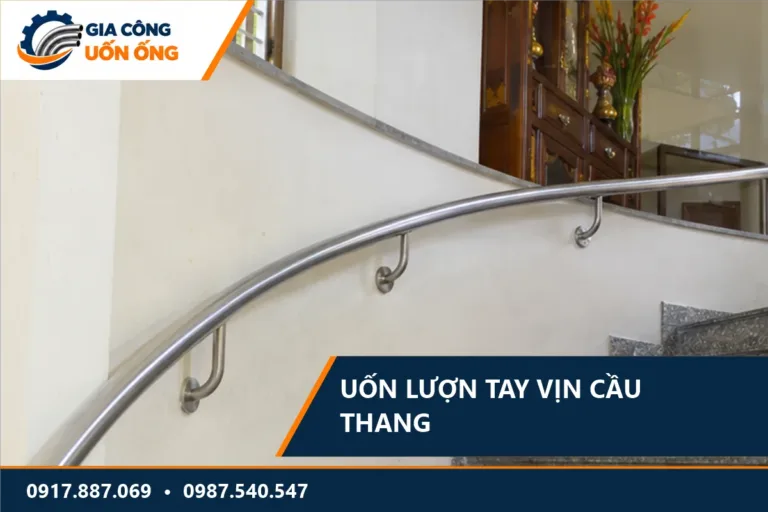
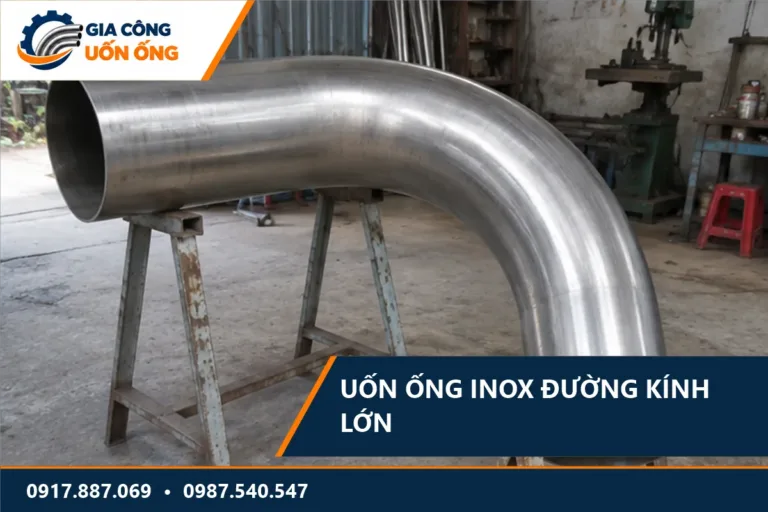
Uốn inox không móp là uốn ống inox sao cho tiết diện giữ tròn, không bẹp và không nhăn ở điểm cong, nhất là với ống thành mỏng dùng làm tay vịn, lan can, khung nội thất. Muốn đạt được điều này, ba yếu tố phải khớp: khuôn đúng cỡ, bán kính uốn đủ lớn và lõi đỡ bên trong khi bán kính nhỏ.
Vì sao inox hay bị móp hơn thép
Inox cứng hơn và biến cứng nhanh khi bị biến dạng, nên thành ống mỏng chịu nén ở mặt trong dễ gợn sóng, mặt ngoài bị kéo căng. Ống inox trang trí thường mỏng 0,8 đến 1,5 ly; tỉ lệ D/t càng lớn càng dễ móp. Quy tắc thực tế: ống càng mỏng thì bán kính càng phải lớn, hoặc dùng lõi đỡ (viên bi, lò xo bọc) để giữ thành trong khi uốn.
Những cách giữ ống không móp
- Dùng khuôn uốn và bộ gạt đúng cỡ ống, không dùng khuôn lệch cỡ.
- Tăng bán kính uốn: thông thường từ 2 đến 3 lần đường kính, ống mỏng cần lớn hơn.
- Dùng lõi đỡ bên trong với bán kính nhỏ.
- Bảo vệ bề mặt bằng màng nilon hoặc khuôn bọc mềm để không trầy khi kẹp.
- Uốn thử một chi tiết, kiểm tra độ méo (độ chênh đường kính lớn nhất và nhỏ nhất) bằng công cụ tính độ méo.
Chọn mác inox cho chi tiết uốn
Inox 201 rẻ, đẹp, hợp chi tiết trong nhà. Inox 304 bền, hợp ngoài trời, nơi ẩm; inox 316 cho môi trường hóa chất, ven biển. Cùng độ dày, inox 304 mềm hơn một chút so với 201 nên thường uốn tốt hơn.
Chốt cách đánh giá vết móp trên inox
Đánh dấu mặt nhìn thấy sau khi lắp và chốt mẫu bề mặt cần giữ. Nếu tiết diện có yêu cầu lắp ghép, ghi mức ôvan cho phép hoặc gửi chi tiết để thử lắp. Thống nhất tiêu chí trên mẫu uốn trước khi đặt số lượng lớn.
Thông tin cần gửi để báo giá
- Mác inox (201, 304, 316) và độ dày ống.
- Đường kính ngoài, bán kính, góc từng điểm uốn.
- Yêu cầu bề mặt: bóng, xước, satin.
- Độ méo cho phép nếu có yêu cầu.
Căn cứ báo giá · Mác inox, độ dày, bán kính tâm, yêu cầu bề mặt và công đoạn hoàn thiện. Gửi yêu cầu báo giá để xưởng kiểm tra quy cách và thời gian thực hiện.
Xem thêm uốn ống.